はんだ付け:技法、材料、工具および用途
はんだ付けは、低融点の充填材であるはんだとフラックスを用いる金属接合プロセスです。方法、材料、工具、歴史、主な用途、ろう付けとの違い、安全上の実践を解説します。
はんだ付けは、2つ以上の金属部品を接合する方法であり、一般にはんだと呼ばれる充填金属を接合部に溶かし込む。母材となる部品は全体を溶融させずに加熱し、はんだだけを液化させる。液化したはんだは表面をぬらして広がり、凝固することで機械的な結合、そして多くの場合は電気的な接続を形成する。民生用電子機器や趣味の工作で一般的なのは軟ろう付けであり、融点が400℃未満の充填合金を用いるものと定義される。ろう付けなどの高温方式も関連するが、異なる合金を用い、より強い接合部を作る。
画像ギャラリー
10 画像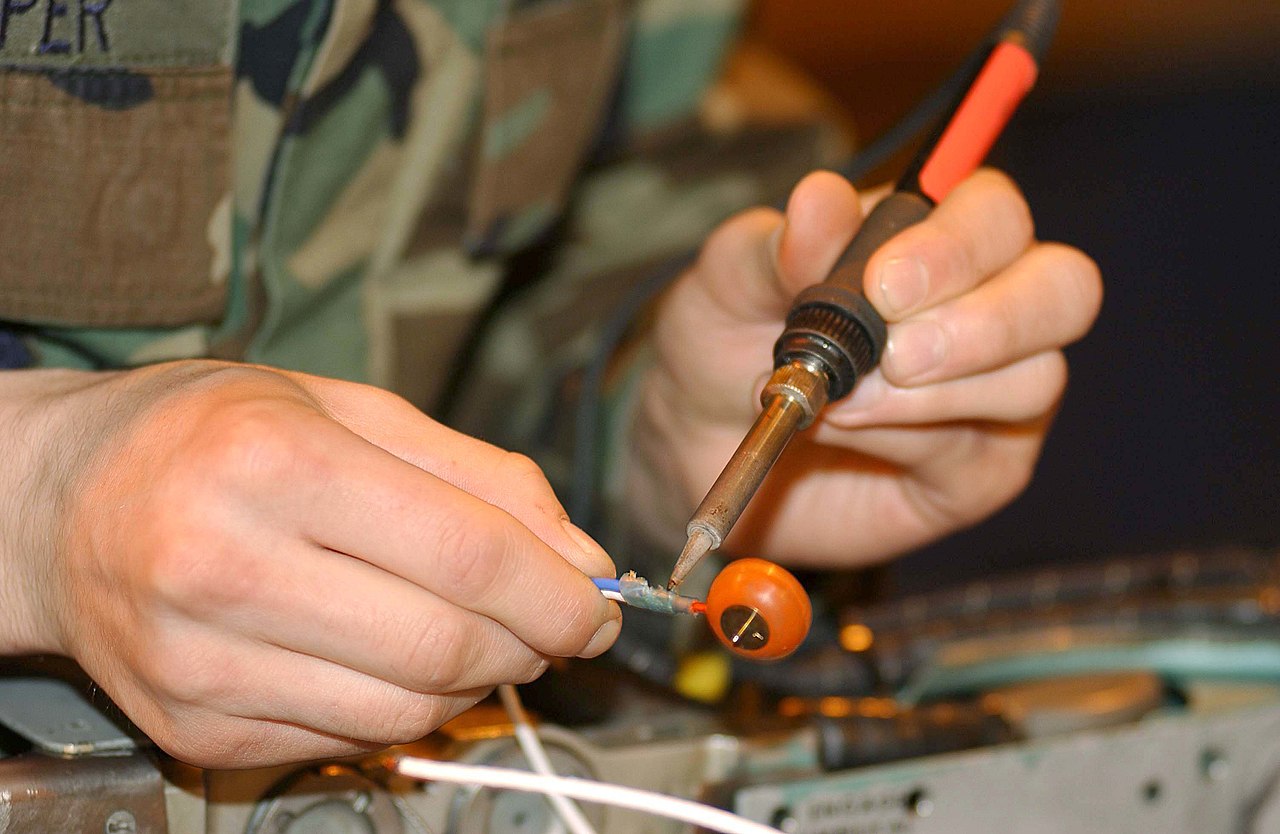




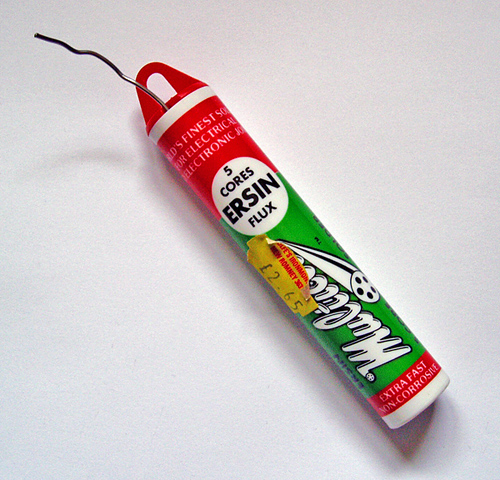

材料と作用の仕組み
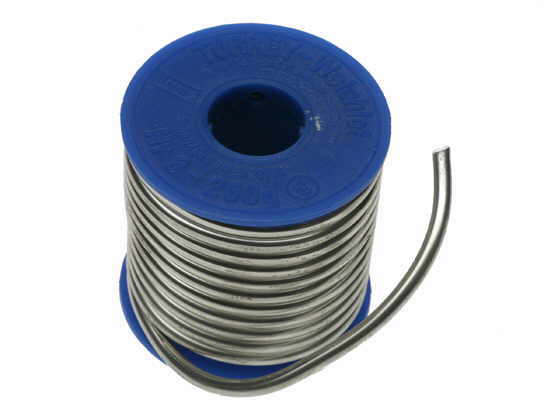
現代の電子機器用はんだ合金は、最も多くの場合スズを主成分とする。従来の材料には鉛を混合したものがあり、鉛フリーの配合には銀、銅、ビスマスが加えられることもある。フラックスは液体またはペースト状であることが多い化学剤で、酸化物や表面の汚れを除去し、溶融はんだが金属表面をぬらすことを可能にする。電子機器用フラックスは、残渣を最小限に抑える、または残渣が非導電性となるよう配合される一方、配管用フラックスはより強力である。接合部の品質は、適切なフラックス処理、清浄な表面、正しいはんだ組成に左右される。はんだの溶融挙動と選定は、融点および作業温度と関係する。
工具、消耗品、一般的な手順
一般的な工具には、温度制御式のはんだごてまたははんだ付けステーション、糸はんだ、フラックス、部品を保持するための第三の手などの補助具がある。スルーホール部品や比較的重い作業には、はんだ付けガンやトーチが使われることがある。精密な表面実装作業では、温風ステーションまたはリフロー炉が一般的である。通常は、はんだだけでなく部品そのものを加熱し、必要に応じてフラックスを塗布した後、はんだを接合部に触れさせる。はんだが流れて滑らかなフィレットを形成するのが望ましい。
- 基本装備:はんだごて、糸はんだ、フラックス、スポンジまたは真鍮製こて先クリーナー。
- 補助具:拡大観察器具、クランプ、第三の手、熱に弱い部品用のヒートシンク。
- はんだ除去工具:はんだ吸取線(編組線)、吸引ポンプ、加熱式はんだ除去ステーション。
はんだ除去は逆の工程である。はんだ吸取線は、細い銅線を帯状に編んだもので、加熱すると毛細管現象によって溶融はんだを引き寄せる。吸取線はその組織内にはんだを吸収する。機械式のはんだ除去ポンプは吸引力を生み出し、パッドやリードから液体状のはんだを取り除く。
歴史、用途と区別
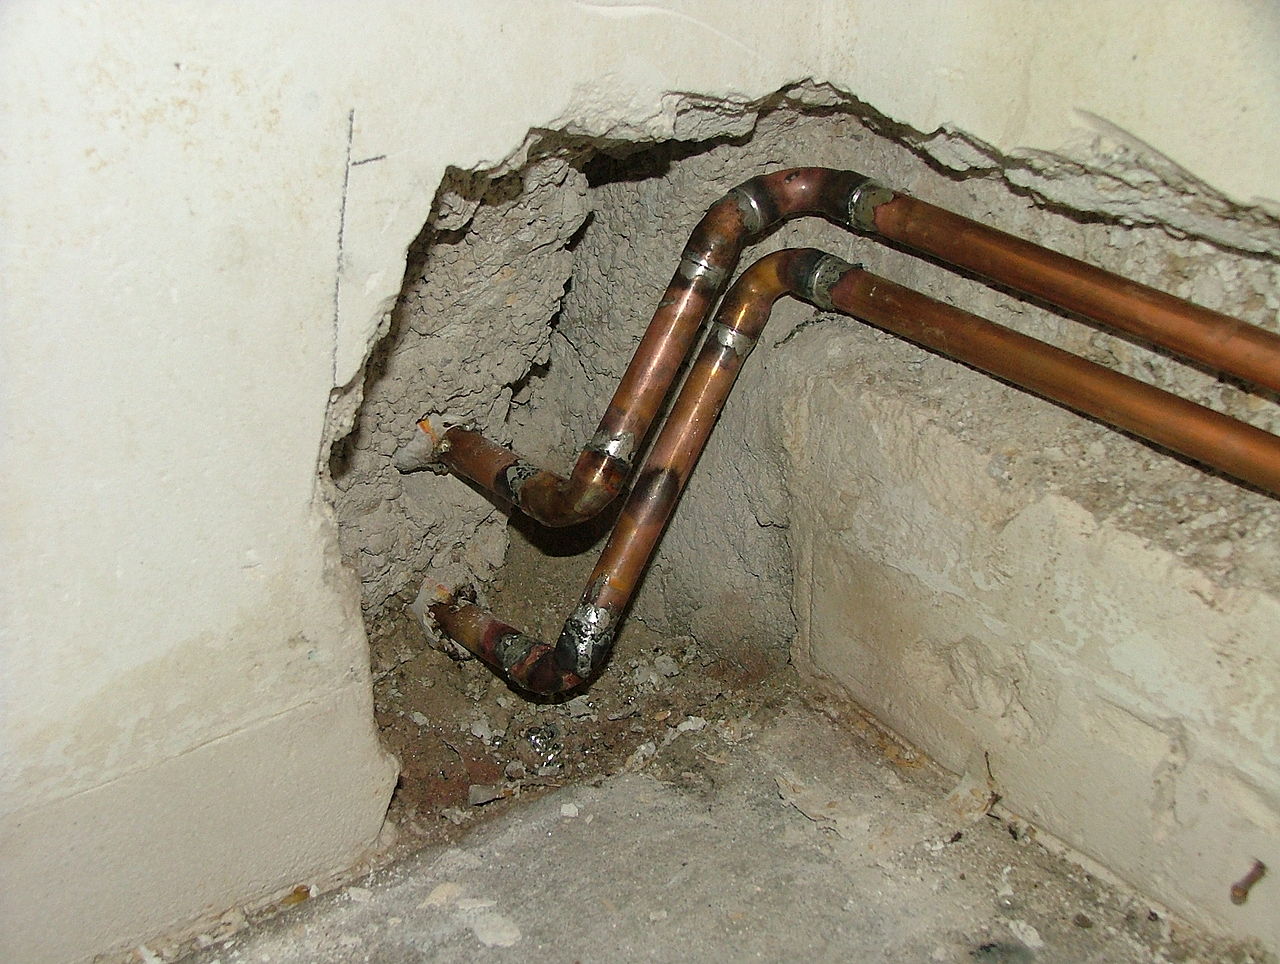
はんだ付けの起源は古く、考古学的な例からは宝飾品や金属細工での使用が確認されている。しかし、20世紀に民生用機器が普及すると、電子機器にとって中心的な技術となった。現在では、プリント基板の組立て、配管(飲料水には鉛フリーはんだを使用)、ステンドグラス、宝飾品の修理、金属工芸に用いられる。重要な違いとして、はんだ付けは母材を溶かさずに接合し、ろう付けはより高い温度と強度の高い合金を用い、溶接は母材自体を溶融させて融合接合を形成する。
安全対策と適切な実践
フラックスの煙を避けるため、換気のよい場所で作業し、可能であればヒューム抽出装置を使用する。保護眼鏡を着用し、高温の工具や溶融はんだが皮膚に触れないようにする。冷はんだ接合や部品の損傷を防ぐため、こて先は定期的に清掃し、作業に適したこて先形状と温度を選ぶ。電子機器では、規制および健康上の考慮に応じて鉛フリーまたは有鉛のはんだを選び、はんだやフラックスの残渣を扱った後は手を洗う。
材料、技法、トラブルシューティングに関する実用的な指針については、製造元のデータシート、信頼できる電子機器または金属加工の入門資料(電子機器を中心とした資料)、ならびに技法資料や工具供給元を参照するとよい(金属、はんだごて、はんだ、融点、こて、フラックス、第三の手、銅、編む、吸収)。
関連項目
著者
AlegsaOnline.com はんだ付け:技法、材料、工具および用途 Leandro Alegsa
URL: https://ja.alegsaonline.com/art/91656